Artykuł sponsorowany
Jak parametry cięcia plazmą wpływają na krawędź, spawanie i dalszą obróbkę stali
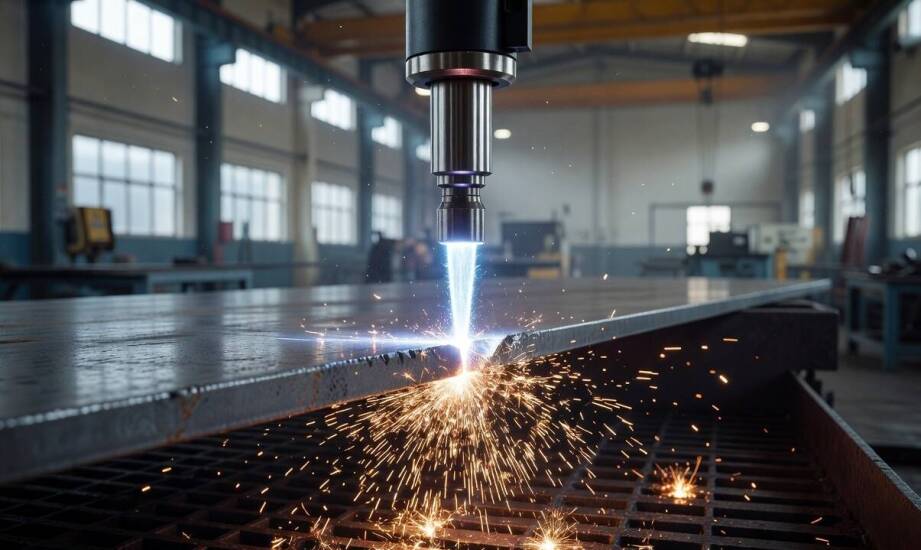
W produkcji ciężkich elementów stalowych ta sama blacha po cięciu plazmowym może wymagać zupełnie różnych działań wykończeniowych w zależności od przeznaczenia detalu. Konstrukcje przygotowywane do bezpośredniego spawania, na przykład przy budowie elementów sieci sanitarnych, potrzebują minimalnego nadlewu i prostych krawędzi. Taka precyzja pozwala ograniczyć kosztowne prace szlifierskie przed łączeniem materiału. Części przeznaczone do malowania proszkowego lub dalszego gięcia na prasach krawędziowych tolerują nieco szerszą strefę wpływu ciepła. Podstawowym warunkiem pozostaje jednak ścisłe zachowanie powtarzalności wymiarowej całej serii próbnej. Wybór odpowiednich parametrów obróbki termicznej od samego początku determinuje rentowność i tempo pracy kolejnych stanowisk na linii produkcyjnej.
Jak prąd cięcia i prędkość przesuwu kształtują szczelinę?
Ustawienie właściwych parametrów łuku elektrycznego bezpośrednio rzutuje na docelową geometrię ciętego elementu. Wyższe natężenie prądu zwiększa szerokość szczeliny roboczej, powoduje zaokrąglenia górnych krawędzi i odczuwalne odchylenie od pionu. Operatorzy maszyn tnących muszą precyzyjnie balansować mocą urządzenia, aby nie doprowadzić do nadmiernego stopienia materiału rodzimego. Niewłaściwy dobór tego pojedynczego parametru często skutkuje koniecznością mechanicznego frezowania detalu przed jego finalnym montażem w większą konstrukcję.
Dynamika ruchu głowicy roboczej stanowi kolejny krytyczny czynnik wpływający na stan powierzchni. Wolniejsza prędkość przesuwu prowadzi do powstawania twardego nadlewu żużlowego na dolnej krawędzi, ponieważ strumień zjonizowanego gazu rozszerza się i poszukuje dodatkowego materiału do przetopienia. Zbyt szybki ruch palnika daje z kolei węższą rzazę, lecz przy przekroczeniu bezpiecznej granicy prędkości strumień nie przebija grubszego arkusza na wylot. Utrzymanie zoptymalizowanego tempa pracy gwarantuje wysoką jakość podziału i ogranicza przestoje technologiczne.
Wysokość palnika i specyfika materiału a powtarzalność
Stabilne prowadzenie łuku wymaga ciągłego monitorowania dystansu między dyszą tnącą a powierzchnią obrabianego arkusza. Wysokość palnika nad blachą bezpośrednio decyduje o kącie pochylenia krawędzi cięcia, przy czym zbyt duży odstęp generuje kąt dodatni, a zbyt niski powoduje powstanie skosu ujemnego. Nowoczesne systemy CNC wykorzystują moduły kontroli wysokości oparte na pomiarze napięcia łuku. Taki zautomatyzowany mechanizm zapewnia stabilność wymiarów i pełną powtarzalność geometryczną detali w długich cyklach wytwórczych. Ma to szczególne znaczenie przy produkcji elementów wymagających pasowania bez dodatkowej obróbki skrawaniem.
Firma Santex z Sędziszowa Małopolskiego realizuje zlecenia na zaawansowaną obróbkę metali dla branży budowlanej i infrastrukturalnej. Park maszynowy pozwala na przygotowanie elementów gotowych do dalszych procesów technologicznych, do których należy między innymi precyzyjne gięcie blach czy certyfikowane spawanie konstrukcji. Prawidłowo sparametryzowane plazmowe cięcie blach doskonale sprawdza się podczas wstępnego formatowania wielu ciężkich materiałów stalowych. Przewaga technologii plazmowej nad cięciem laserowym przy arkuszach o grubości powyżej 16 mm nie jest jednak uniwersalną regułą. Opłacalność i szybkość wybranej metody zależą ściśle od mocy dostępnego rezonatora laserowego, dokładnego zakresu grubości oraz docelowych warunków procesu. Właściwe przypisanie projektu do konkretnej technologii pozwala utrzymać odpowiednie tempo bez utraty jakości krawędzi.
Decyzja o sposobie formatowania stali węglowej lub nierdzewnej opiera się na chłodnej kalkulacji kosztów i analizie wymagań technicznych. Zastosowanie strumienia plazmy to sprawdzone rozwiązanie tam, gdzie liczy się sprawna separacja grubych arkuszy blachy i szybka gotowość detalu do prac spawalniczych. Zrozumienie fizycznych relacji między natężeniem prądu, prędkością posuwu a napięciem łuku pozwala inżynierom produkcji eliminować wąskie gardła. Odpowiednie zarządzanie maszyną CNC przekłada się ostatecznie na stabilność dostaw komponentów.
Kategorie artykułów
Polecane artykuły

Leki antyhistaminowe – podstawa leczenia alergii
Alergia to nie powód do obaw, jeżeli rozpoczniemy z nią walkę w odpowiednim momencie, czyli już na początku wystąpienia pierwszych symptomów choroby. Powinniśmy uważać na nasze zdrowie i obserwować charakterystyczne zmiany, ale też bez przesady, żeby z każdym lekkim katarem nie biegać do alergologa.

Jak ośrodek osteopatyczny porządkuje pierwszą ocenę, terapię manualną i dalszą rehabilitację
Pacjent zgłasza ból w dolnej części pleców, który promieniuje do biodra i kolana, a z czasem utrudnia swobodne poruszanie głową. Objawy rzadko ograniczają się do jednego izolowanego obszaru anatomicznego i często nasilają się przy rutynowych czynnościach dnia codziennego. Taki obraz kliniczny pokazu